


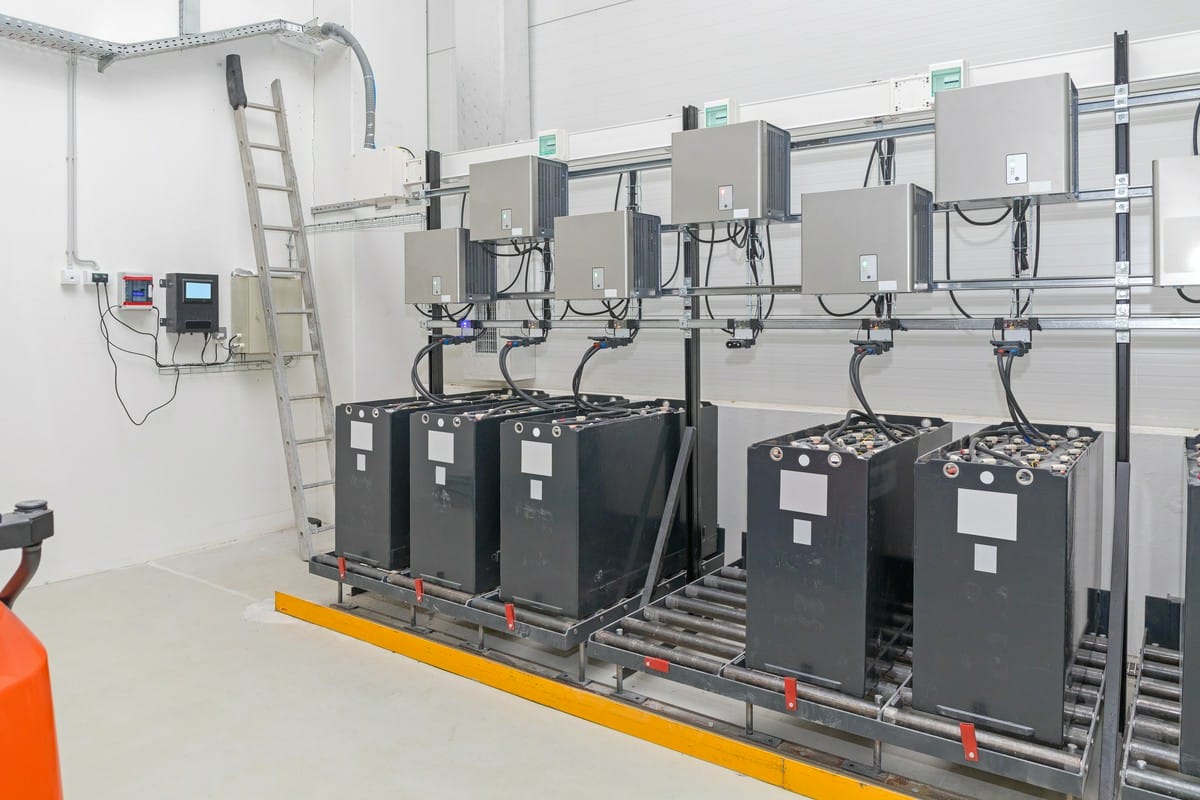
Proces ładowania baterii trakcyjnych wiąże się z wydzielaniem wodoru i obecnością żrącego elektrolitu. Bezpieczne pomieszczenie wymaga ścisłego przestrzegania norm konstrukcyjnych oraz wentylacyjnych. Firmy logistyczne i produkcyjne korzystające z wózków elektrycznych muszą wdrożyć sprawdzone procedury obsługi, aby wyeliminować ryzyko wybuchu oraz oparzeń chemicznych.
Jako dystrybutor marki FIAMM Motive Power dostarczamy klientom przemysłowym baterie trakcyjne oraz akumulatory kwasowe, które wymagają stref ładowania zgodnych z rygorystyczną normą PN-EN 62485-3. Posadzki i ściany zabezpiecza się materiałami odpornymi na niszczące działanie kwasu. Odpowiedni dobór osprzętu elektrycznego, zachowanie bezpiecznych odległości oraz sprawna wentylacja eliminują konieczność stosowania przeciwwybuchowej instalacji w całym obiekcie. Promień 0,5 metra od ogniw stanowi strefę bezwzględnie wolną od źródeł zapłonu, iskier i urządzeń nagrzewających się powyżej 300°C. Strefa ładowania wymaga wyraźnego oznakowania zakazującego używania otwartego ognia i łatwego dostępu do bieżącej wody.
Kiedy podczas ładowania powstaje wodór i jak działa wentylacja?
Wodór wydziela się w końcowej fazie elektrolizy, gdy napięcie na ogniwie przekracza 2,4 V. Udział prądu gazowania wyraźnie wzrasta i zazwyczaj stanowi od 30 do 40% maksymalnego prądu prostownika. Zjawisko to wymaga skutecznego odprowadzania gazów na zewnątrz budynku. Dolna granica wybuchowości mieszaniny wodoru z powietrzem wynosi dokładnie 4% objętościowo. Prawidłowo zaprojektowana wentylacja skutecznie utrzymuje stężenie gazu poniżej niebezpiecznego progu. Zgodnie z normą PN-EN 62485-3 minimalny strumień powietrza oblicza się ze wzoru uwzględniającego liczbę ogniw i prąd gazowania. Skuteczna wentylacja naturalna wymaga umieszczenia otworów nawiewnych i wywiewnych na przeciwległych ścianach, zachowując prędkość przepływu na poziomie minimum 0,1 m/s.
Jak rozpoznać zużycie baterii podczas rutynowej kontroli?
Operator rozpoczyna weryfikację od wizualnej oceny obudowy pod kątem pęknięć, wybrzuszeń i śladów kwasu. Prawidłowy poziom elektrolitu zawsze zakrywa górną krawędź separatorów wewnątrz pojedynczego ogniwa. Napięcie spoczynkowe sprawnego ogniwa po 24 godzinach od ładowania wynosi od 2,0 do 2,15 V. Różnice przekraczające 0,1 V między poszczególnymi elementami wskazują na nierównomierne zużycie całego pakietu. Szczegółowy pomiar gęstości kwasu wykonuje się raz w miesiącu, zawsze po pełnym cyklu ładowania. Prawidłowy wynik oscyluje wokół 1,29 kg/l. W bateriach FIAMM Motive Power wyposażonych w system Wi-iQ odpowiednie diody na bieżąco sygnalizują stan pracy. Bezprzewodowy odczyt z czujnika pozwala serwisantom dokładnie przeanalizować historię cykli, wahania temperatury oraz spadek poziomu elektrolitu.
Co zrobić w przypadku wycieku elektrolitu z baterii?
Bezpośrednio po zauważeniu wycieku kwasu pracownik musi założyć kwasoodporne rękawice, okulary ochronne oraz fartuch. Skażony obszar wymaga natychmiastowego odgrodzenia od reszty hali magazynowej. Rozlany kwas bezpiecznie neutralizuje się sodą oczyszczoną lub kalcynowaną aż do całkowitego ustania musowania. Zneutralizowaną powierzchnię posadzki należy dokładnie spłukać dużą ilością bieżącej wody. Uszkodzona jednostka trafia bezpośrednio do wyznaczonej strefy serwisowej i nie wraca do wózka widłowego przed profesjonalnym przeglądem. Szybkie zgłoszenie i usunięcie nieszczelności chroni przed zaawansowaną korozją klem i groźnymi zwarciami w instalacji elektrycznej.
Jak rozwiązania Water Less i Wi-iQ ułatwiają obsługę?
Technologia Water Less od FIAMM Motive Power znacząco wydłuża czas między obowiązkowym uzupełnianiem wody destylowanej. Wymagany interwał wynosi 4 tygodnie przy standardowych prostownikach 50 Hz i 8 tygodni przy urządzeniach HF. Zastosowanie ładowarek z napowietrzaniem pozwala na obsługę co 13 tygodni. Najbardziej zaawansowana wersja Water Less 20 wydłuża ten czas do 20 tygodni. Moduł Wi-iQ precyzyjnie informuje o niskim poziomie elektrolitu za pomocą ciągłego światła diody, podczas gdy miganie oznacza stan prawidłowy. System ten stale rejestruje napięcie, temperaturę i pobór prądu przez ponad 2500 cykli pracy. W naszej praktyce doradczej dobieramy takie czujniki klientom zmagającym się z częstymi awariami sprzętu magazynowego. Zebrane dane wspierają działy utrzymania ruchu w diagnozowaniu problemów cieplnych znacznie wcześniej, niż dojdzie do trwałego uszkodzenia pakietu.
Jakie codzienne nawyki ograniczają błędy przy ładowaniu?
Baterię podłącza się do prostownika niezwłocznie po zakończeniu zmiany, zapobiegając w ten sposób głębokiemu rozładowaniu poniżej 20% pojemności nominalnej. Pracownik przed wpięciem wtyczki weryfikuje czystość złączy i brak mechanicznych uszkodzeń izolacji kabli. Uzupełnianie braków w ogniwach wykonuje się wyłącznie przy użyciu certyfikowanej wody demineralizowanej. Przestrzeganie linii maksymalnego poziomu chroni przed niebezpiecznym wylaniem wrzącego kwasu w fazie gazowania. Strefa w promieniu minimum 2 metrów od stanowiska musi pozostać bezwzględnie wolna od palet, kartonów i innych materiałów palnych. Regularne przecieranie wierzchu ogniw suchą ściereczką eliminuje powstawanie prądów upływu na powierzchni obudowy. Jeśli planujesz modernizację floty wózków widłowych, warto dokładnie sprawdzić parametry dopasowanych baterii trakcyjnych.
Co powinna zawierać checklista kontrolna na jednej zmianie?
Wzorcowa procedura kontrolna wymaga czytelnego podziału na zadania codzienne i rutynowe działania okresowe.
Codzienny przegląd stanowiska obejmuje następujące kroki:
- Ocenę sprawności wyciągów wentylacyjnych i ewentualnych czujników wodoru.
- Sprawdzenie braku usterek mechanicznych i nieszczelności skrzyń.
- Weryfikację prawidłowego poziomu kwasu we wszystkich ogniwach.
- Kontrolę czystości klem oraz pewności połączeń wtyku prostownika.
Procedury okresowe realizowane przez wykwalifikowanych techników opierają się na dokładniejszych pomiarach. Raz w miesiącu weryfikuje się gęstość elektrolitu po pełnym ładowaniu oraz sprawdza właściwy moment dokręcenia łączników międzyogniwowych. Skrupulatnie prowadzona dokumentacja przeglądów pozwala szybko wychwycić anomalia napięciowe i zapobiec kosztownym przestojom w logistyce.
Bezpieczne ładowanie baterii kwasowych wymaga wentylacji, strefy wolnej od źródeł zapłonu, odpornego na kwas wyposażenia i stałej kontroli stanu ogniw. Kluczowe są też szybka reakcja na wyciek elektrolitu, regularne pomiary oraz stosowanie rozwiązań Wi-iQ i Water Less, które wspierają nadzór i ograniczają błędy obsługi.
FAQ
Dlaczego w pomieszczeniu ładowania baterii kwasowych tak ważna jest wentylacja?
Wentylacja odprowadza wodór powstający podczas końcowej fazy ładowania i utrzymuje jego stężenie poniżej progu niebezpieczeństwa. Dzięki temu ogranicza się ryzyko zapłonu, zwłaszcza w zamkniętych lub słabo przewietrzanych przestrzeniach.
Jakie objawy mogą świadczyć o zużyciu baterii trakcyjnej przed rozpoczęciem pracy?
Na zużycie wskazują pęknięcia obudowy, wybrzuszenia, ślady kwasu, zbyt niski poziom elektrolitu oraz różnice napięcia między ogniwami. Niepokojące są też niestabilne wskazania systemów monitoringu i wyraźny spadek parametrów po pełnym ładowaniu.
Co zrobić od razu po zauważeniu wycieku elektrolitu?
Należy zabezpieczyć miejsce, założyć środki ochrony indywidualnej i odgrodzić skażony obszar. Rozlany kwas neutralizuje się sodą oczyszczoną lub kalcynowaną, a uszkodzona bateria trafia do strefy serwisowej do czasu przeglądu.
Jak Wi-iQ pomaga w codziennej kontroli baterii FIAMM Motive Power?
Wi-iQ rejestruje napięcie, temperaturę, pobór prądu i wybrane zdarzenia eksploatacyjne, co ułatwia wczesne wykrywanie nieprawidłowości. System wspiera utrzymanie ruchu w ocenie stanu baterii, zanim dojdzie do awarii lub przestoju.
Jakie nawyki operatorów najbardziej zmniejszają ryzyko błędów przy ładowaniu?
Najważniejsze są szybkie podłączanie baterii po zakończeniu zmiany, kontrola czystości złączy, używanie wody demineralizowanej i utrzymywanie wolnej przestrzeni wokół stanowiska. Istotne jest też regularne czyszczenie ogniw i przestrzeganie limitu poziomu elektrolitu.

